Компенсация Управление
CFSполитика качества компании, «Клиент на первом месте, нулевой уровень дефектов.», обещает процент успешного прохождения производственного процесса в размере
99.8% и процент доработки продукции менее 0.2%.
99.8%
Процент прохождения производственного процесса
Скорость доработки
99%
Довольных клиентов
100%
Прослеживаемость
Глобальные сертификаты и стандарты
Наша система контроля качества соответствует международным стандартам безопасности и имеет соответствующие сертификаты.
стандартами качества ISO 9001
Управление качеством
Стандарты UL
2034 / 2075 / 217
Европейский СЕ
ЕН 50291 / ЕН 14604
Маркировка UKCA
Сертифицировано BSI
Система контроля качества
Комплексная система, охватывающая все этапы — от контроля поступающих материалов до обеспечения качества готовой продукции.
Контроль входящего качества
Контроль качества на этапе производства гарантирует соответствие всех сырьевых материалов и ключевых компонентов техническим требованиям.
Производственный контроль качества
IPQC контролирует весь производственный процесс для обеспечения согласованности и стабильности.
Исходящий контроль качества
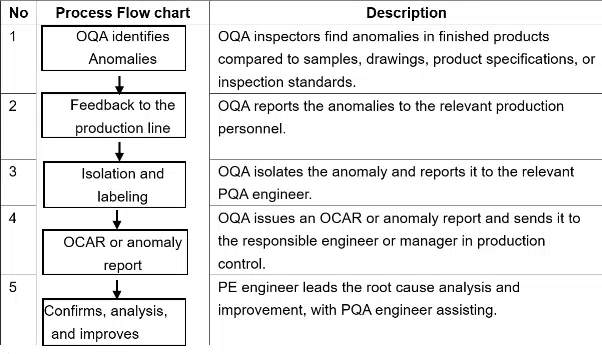
Отдел контроля качества (OQA) проводит заключительные проверки, чтобы предотвратить попадание несоответствующей продукции на склад.
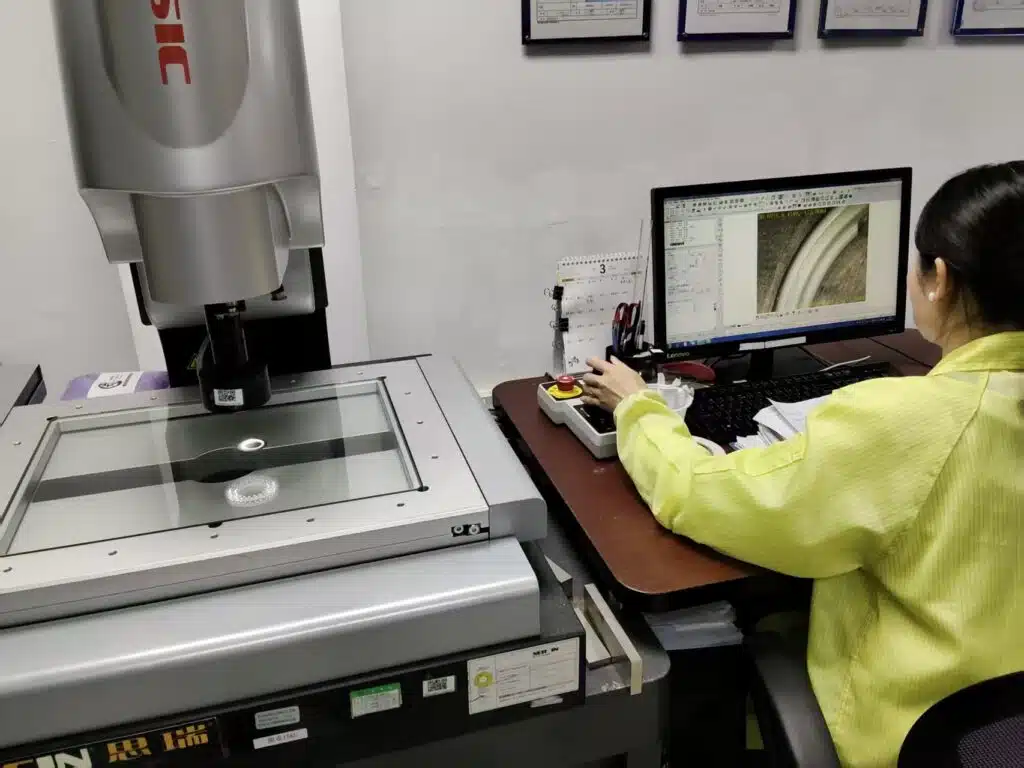
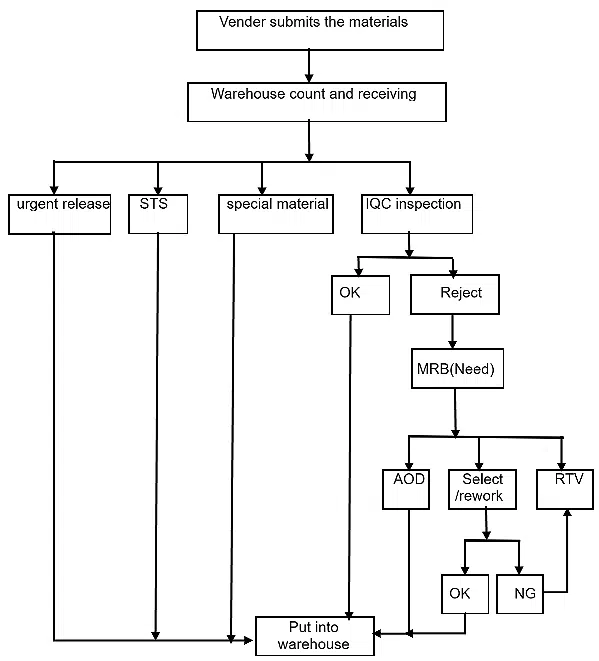
Входной контроль
Все сырьевые материалы и ключевые компоненты проверяются в соответствии с процедурой PPAP, техническими характеристиками продукции или чертежами.
Подтверждение поставщика
SQA проверяет, включен ли поставщик в AVL (Список утвержденных поставщиков).
Проверка и отбор проб
Материалы проверяются в соответствии со стандартами AQL.
Обработка несоответствий
8D-анализ и проверка MRB дефектных материалов.
Релиз и документация
Утверждение и оформление документов менеджером по качеству.
Ключевые контрольные точки
Утверждение и оформление документов менеджером по качеству.
Примечание: Материалы, не имеющие сертификатов PPAP или COC, должны быть переведены в статус «Приостановлено» до тех пор, пока не будет завершена вся документация по качеству и соответствию требованиям.
Процедура контроля технологического процесса
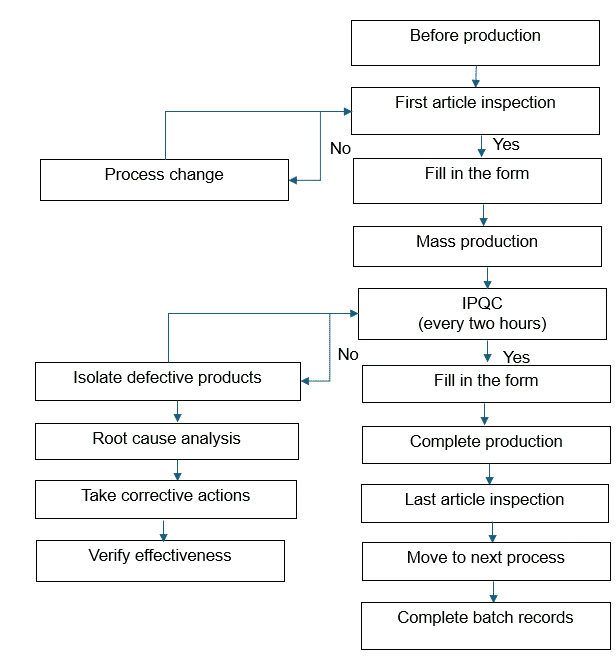
Рабочий процесс IPQC обеспечивает единообразие продукции за счет стандартизированной документации и многоуровневой проверки.
Производственный процесс
Контроль входящего качества
Необходимо заполнить и подтвердить техническую документацию, информацию о состоянии оборудования и обучении персонала. Ключевые процессы должны быть определены в планах контроля.
Первичный осмотр изделия
Оператор производственной линии проводит проверку первого образца перед началом серийного производства.
Внутрипроизводственный контроль
Операторы проводят самопроверку и взаимную проверку. PQA проводит патрульные проверки в соответствии с установленной процедурой.
Обработка аномалий и статистический контроль процессов
О любых отклонениях сообщается незамедлительно. Дефектные изделия изолируются, маркируются и направляются на ремонт. Применяется статистический контроль качества.
10%-ный отбор проб с ежедневной проверкой показателей производственной среды (температура, влажность, давление).
Незамедлительная корректировка любых отклонений для обеспечения стабильной производственной среды.
Повышение качества работы достигается за счет анализа статистических данных и ключевых проблем.
Процедура отгрузки
Обеспечение соответствия готовой продукции требованиям заказчика и регулирующих органов до момента отгрузки.
Проверка спецификации
Проверьте соответствие спецификации материалов и изменениям в проекте.
Проверка внешнего вида
Визуальный осмотр на наличие косметических дефектов.
Структурный тест
Проверьте точность сборки и размеров.
Функциональный тест
Проверьте все функциональные требования.
Проверка упаковки
Обеспечьте правильную упаковку и маркировку
Документация
Полная информация об отслеживаемости
Выборка AQL
Статистическая выборка на основе приемлемого уровня качества.
Утверждение выпуска
Окончательная проверка качества перед отгрузкой.
Обработка несоответствующих партий
В отношении несоответствующих партий соответствующие отделы осуществляют контроль дефектов, анализ первопричин и корректирующие действия. Это гарантирует, что до наших клиентов поступает только качественная продукция.
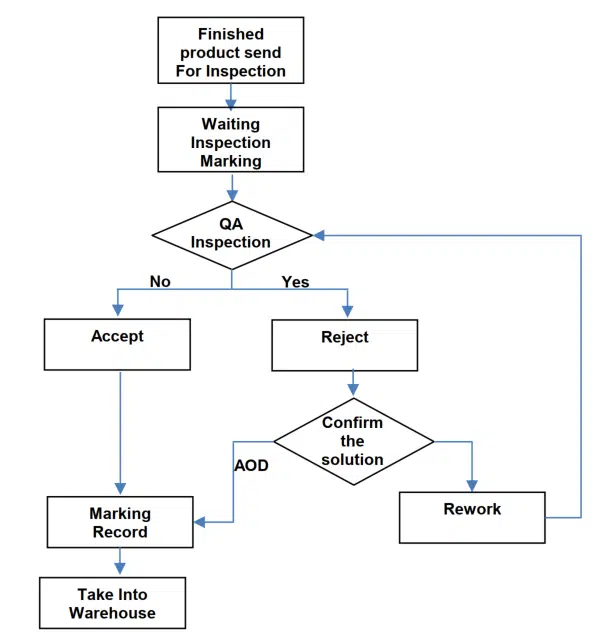
Тестирование надежности
Испытания на надежность включают механические, электрические и функциональные тесты на этапах EP, PP и MP, обеспечивая стабильность и единообразие продукции.
в реальных условиях эксплуатации. Эта система тестирования ориентирована на достижение 99% надежности, эффективно снижая риск ошибок.
устранение сбоев в партиях продукции и повышение ее конкурентоспособности на рынке и доверия потребителей.
Список испытаний на надежность ступени MP выглядит следующим образом ⬇️
№ | Тестовые | Кол-во | Применить к модели | Эталонный стандарт | Избегать риска |
|---|---|---|---|---|---|
1 | тест чувствительности LTC | 32 | Фотоблок PE | UL217 42/UL268 31 EN14604 5.2/5.4 AS3786 5.3 | Избегайте ложных срабатываний или пропуска сигналов тревоги во всей партии. |
2 | тест на чувствительность к теплу | 32 | Блок управления тепловым режимом | UL521 19 UL539 14 | Избегайте использования всей партии без срабатывания сигнализации в условиях высоких температур. |
3 | тест на чувствительность к CO | 32 | устройство с функцией CO | UL2034 41 EN50291 6.3.4 | Избегайте использования всей партии без срабатывания сигнализации или задержки оповещения при превышении концентрации CO. |
4 | Тест светового потока | 32 | блок стробоскопического света | UL1971 27 | Избегайте недостаточной визуальной сигнализации для всей партии. |
5 | Тест скорости нарастания напряжения | 32 | Блок управления тепловым режимом | UL521 23 | Не допускайте, чтобы вся партия продукции пропустила обнаружение резкого повышения температуры. |
6 | Функция проверки чувствительности | 5 | ИОН, ПЭ, комбинированный ионно-ПЭ блок | UL217 42.7 UL2034 43 | Ложная тревога или отсутствие сигнала тревоги |
7 | Проверка слышимости | 32 | Все устройства со звуковым выходом | UL217 84/UL268 70 UL2034 65/UL539 23 EN14604 5.17 EN50291 6.3.16 AS3786 5.19 | Избегайте использования всей партии с уровнем шума ниже 85 дБ на расстоянии 3 метров. |
8 | Ток срабатывания сигнализации (la). Ток в режиме ожидания (Is) при проверке. | 32 | Все единицы | CFS | Избегайте покупки батарей из всей партии, так как они имеют более короткий срок службы. |
9 | Испытание на статический разряд | 5 | Все единицы | UL217 68/ UL2034 59 UL268 56 EN14604 5.14 AS3786 5 15b | Статическое электричество повреждает микросхемы. |
10 | Проверка низкого напряжения (аккумулятора) | 32 | Все устройства с батареей | UL217 56.2 /UL268 45.2 UL2034 39.2 EN14604 5.16 EN50291 6.3.17 AS3786 5.17 | Избегайте использования всей партии батарей без срабатывания сигнализации при низком напряжении. |
11 | Ненормальный операционный тест | 32 | Все единицы | CFS | Избегайте сбоев в работе всего пакетного программного обеспечения. |
 Оригинальные датчики дыма и угарного газа. CFS бокс для проверки дыма
 CFS Туннельные коробки EN54
 CFS бокс чувствительности к CO
 CFS Электронные электрические тестеры - тестеры ESD
 CFS Проверка работоспособности дымовых извещателей - EN54. Туннельные коробки.
 CFS Проверка емкости батареи сигнализации
 CFS Тестовый блок для проверки слышимости сигналов тревоги
 CFS испытательный стенд для проверки надежности сигнализации
 CFS Испытательный стенд для проверки надежности 10 000 сигналов тревоги
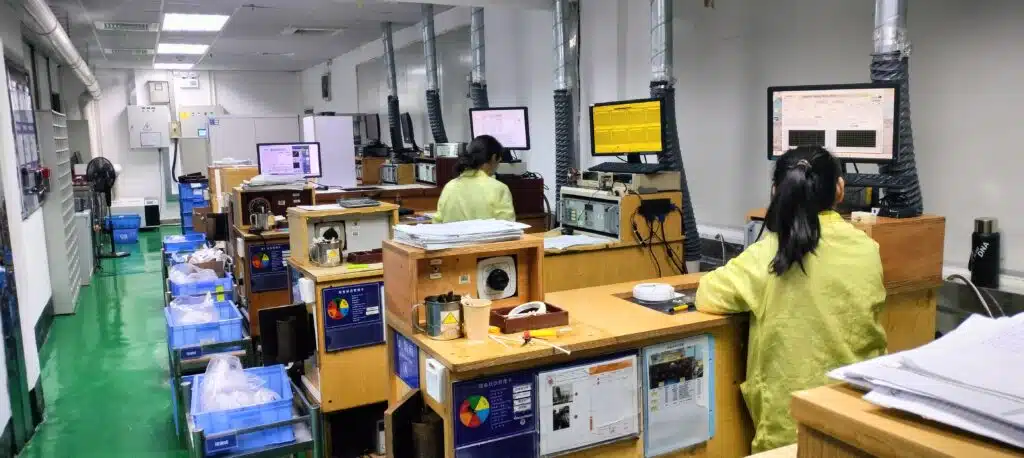
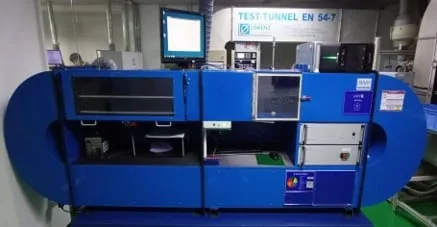

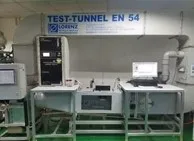
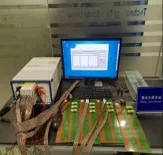
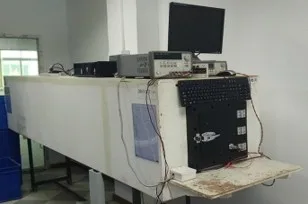
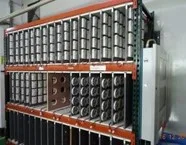
Эффективное снижение риска брака партий продукции и повышение ее конкурентоспособности на рынке.
Все испытания соответствуют стандартам UL217, EN14604 и UL2034.
Проведение испытаний на этапах EP, PP и MP обеспечивает стабильное качество на протяжении всего жизненного цикла продукта.
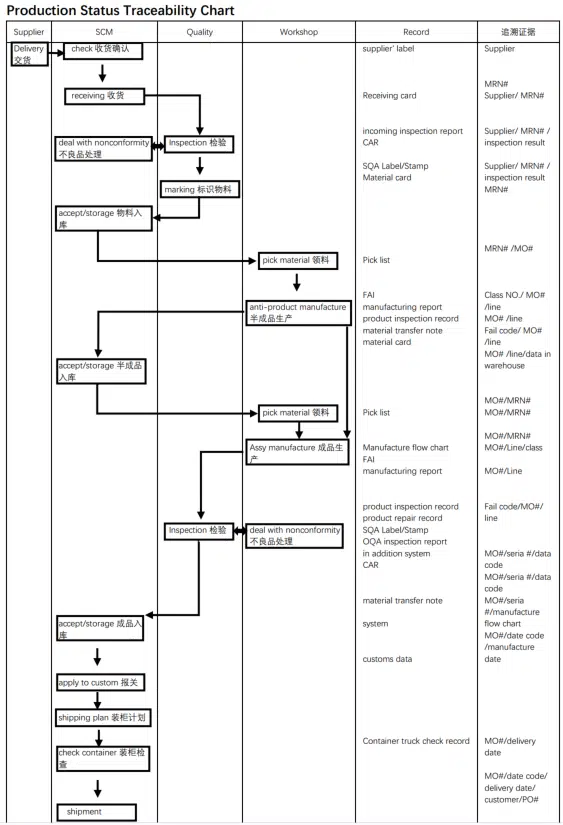
Прослеживаемость
Четкая идентификация, полные данные и отслеживаемые процессы, охватывающие всю цепочку поставок.
Три основных принципа
Четкая идентификация
Уникальная идентификация осуществляется с помощью MRN, MO, P/N, серийного номера и номера партии.
Полные данные
Протоколы инспекций, производственные записи и передаточные документы на каждом этапе.
Отслеживаемые процессы
Быстрое отслеживание аномалий до поставщика, партии и производственной линии.
Охват процесса
Входящие материалы
Этап обеспечения качества с предоставлением уведомления о несоответствии и отчетами об инспекции.
Постановка
Отслеживание незавершенного производства с использованием номеров производственных ордеров и партий.
Доставка
Конечная продукция с полной прослеживаемостью.
Примечание: Все отгружаемые товары, готовая продукция и полуфабрикаты могут быть отслежены по наименованию товара, номеру партии (P/N), складу (D/C), заказу на поставку (PO), почтовому переводу (MO) и номеру партии.
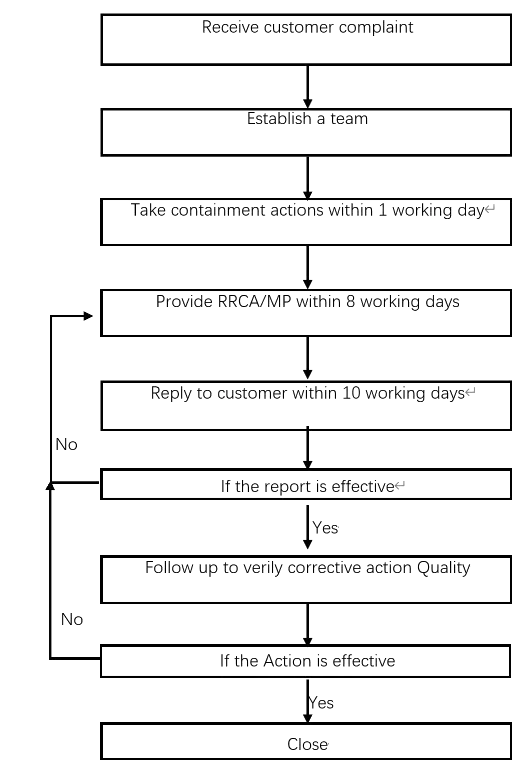
Процедура рассмотрения жалоб клиентов
Комплексное решение проблем качества продукции, возникающих у клиентов, с оперативным реагированием и составлением отчетов по методу 8D.
Немедленная
Сбор информации
Соберите данные о модели, партии, количестве и характере отказов.
В течение рабочего дня 1
Временные меры
Внедрить меры по предотвращению эскалации проблем.
Постоянный
Анализ причин
Проведите анализ причинно-следственных связей (RRCA) для выявления основных причин.
В 10 рабочих дней
Представление отчета 8D
Полный отчет 8D с указанием корректирующих действий.
За прошедший год уровень удовлетворенности клиентов достиг 99% , серьезных жалоб не поступало.
Применяется для решения вопросов качества продукции у клиентов, отзыва продукции, анализа отзывов продукции на местах и сбора данных COPQS.
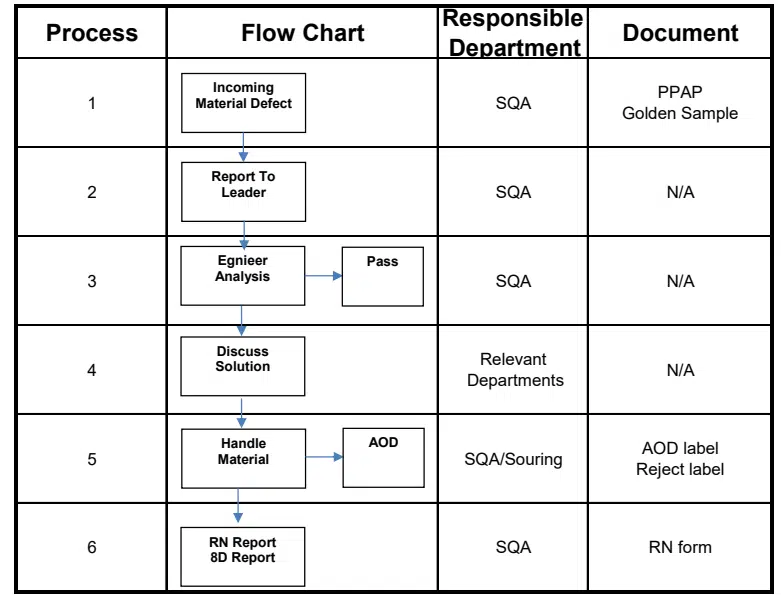
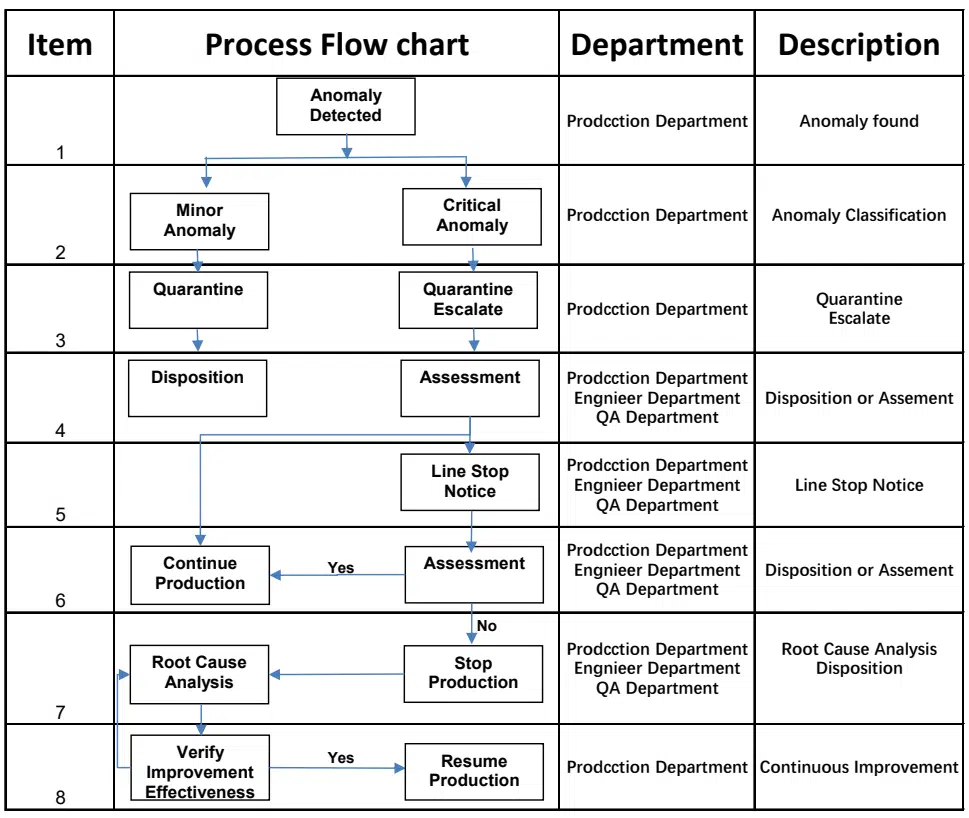
Контроль бракованной продукции
Надлежащая идентификация, изоляция и утилизация некачественной продукции.
Входящее несоответствие
Производственное несоответствие
Исходящее несоответствие
Непрерывное совершенствование
Все бракованные изделия, поступающие с производственной линии, регистрируются, а отделы качества и производства анализируют причины их возникновения, составляют ежемесячные отчеты и разрабатывают корректирующие меры для постоянного снижения уровня брака.
Цикл PDCA
Анализ причин
Ежемесячные отчеты
Замкнутый цикл управления
Приверженный к Отсутствие дефектов
Наша система контроля качества направлена на предотвращение попадания дефектной продукции на рынок, повышение стабильности качества продукции.
и обеспечить надежность продукции при длительной эксплуатации.